

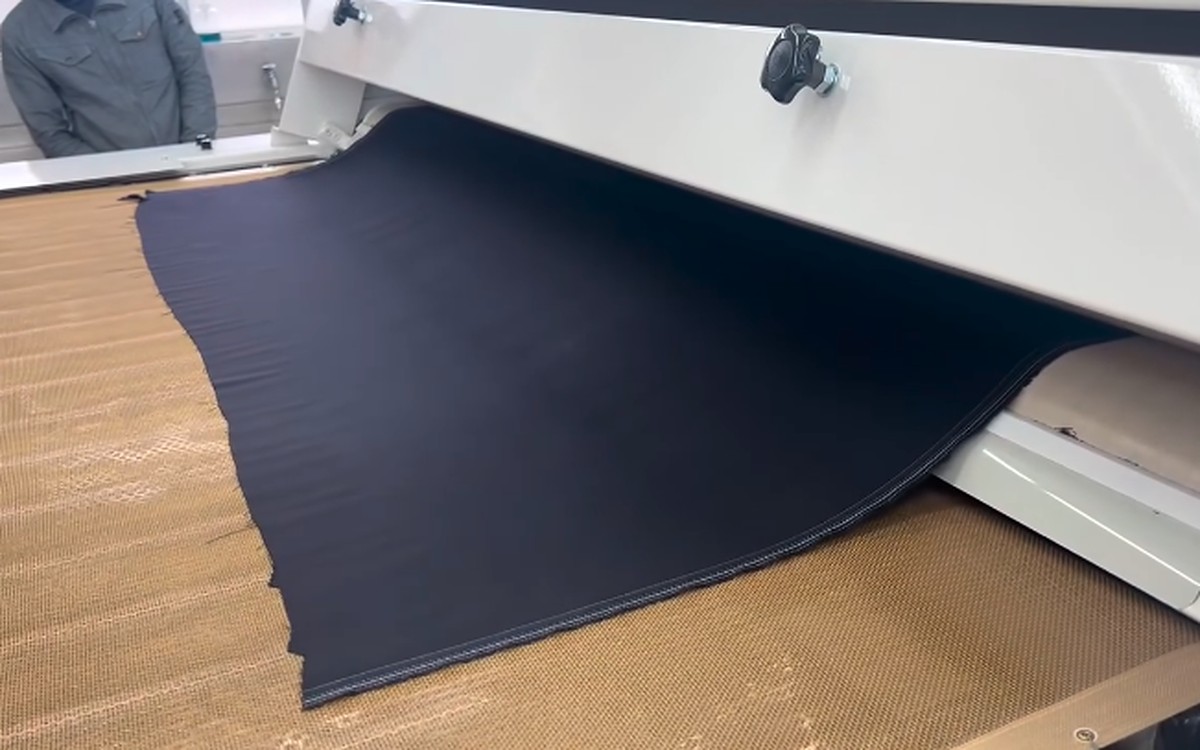
生地を仕入れて、裁断して、縫う。その手前に「スポンジング」と呼ばれる工程があります。取引先から「スポンジングはかけてありますか」と聞かれて、なんとなく答えてしまった経験のある方もいるのではないでしょうか。
縫い上げてから寸法が合わない、プレスをかけたら縮んだ、縫い目が波打つ——こうしたトラブルの原因のひとつが、生地に残ったままの張力と歪みです。スポンジング加工は、それを縫う前に出しきってしまう工程です。
イツミは1961年創業、縫製工場向けの機械を受注生産かつ完全社内一貫生産体制で手がけてきたメーカーです。縮絨機(スポンジングマシン)も、小型機から量産用の広幅機まで揃えています。この記事では、スポンジング加工とは何をしている工程なのか、なぜ縫う前に必要なのか、機械の中で何が起きているのかを、機械を作っている側から解説します。
スポンジング加工とは?縫製前に生地の張力と歪みを取り除く前処理
スポンジング加工とは、縫製の前に生地へ蒸気(水分)と熱を与えて、生地に残っている張力と歪みをゆるめ、そのあと冷却して寸法を落ち着かせる前処理のことです。現場では「リラックス処理」「緩和処理」「原反処理」とも呼ばれます。
生地は、織り上げてから染色・仕上げ・巻き取りと、いくつもの工程で引っぱられながらここまで来ています。ロール状に巻かれた原反は、見た目には落ち着いていても、内部には引っぱられた状態のまま固定された繊維が残っています。この状態で裁断して縫うと、あとから熱や水分が加わったときに繊維が本来の形に戻ろうとして、縮みや歪みとなって出てきます。
スポンジング加工は、その「戻ろうとする動き」を、裁断の前に先に起こしてしまう工程だと考えると分かりやすくなります。
メーカー担当者からのワンポイントアドバイス
スポンジング加工は「仕上がり寸法を狙って詰める加工」ではなく、「あとで縮む分を先に出しきる加工」です。工程の中で生地は実際に縮みますが、目的は風合いづくりではなく、これ以上動かない状態にしてから裁断に回すことにあります。
スポンジングとは?「縮絨」との違いを整理
「スポンジング」は、いま説明した前処理を指す英語 sponging が、そのまま業界用語になったものです。「スポンジング」と「スポンジング加工」は同じ工程を指しています。
ややこしいのは、並んで出てくる「縮絨(しゅくじゅう)」のほうです。縮絨はもともと、羊毛の繊維をもみ込んで絡ませ、生地を縮ませて厚みと風合いを出す仕上げ加工を指す言葉でした(英語では fulling)。ところが日本のアパレル生産の現場では、縫製前の前処理を行う機械を古くから「縮絨機」と呼んできたため、「縮絨機(スポンジングマシン)」という併記が一般的になっています。
この記事で扱うのは、後者の「縫製前の前処理」としてのスポンジング加工です。風合いをつくる意味での縮絨と、2つの言葉の使い分けは縮絨とは?読み方・英語表記・縮絨加工の意味と仕組みで整理しています。
スポンジング加工をしないとどうなる?縫製後に起きる4つのトラブル
スポンジング加工をかけずに裁断・縫製に進むと、次のようなトラブルが起こりやすくなります。
縫製後・プレス後の縮み
起こること:縫い上がった製品にアイロンやプレスをかけた段階で、生地が縮んで寸法が合わなくなる
なぜ起こるか:生地に残っていた張力が、熱と水分によってはじめて解放されるため
ロット間の寸法のばらつき
起こること:同じ型紙・同じ生地なのに、投入したロットによって仕上がり寸法が変わる
なぜ起こるか:原反ごとに残っている張力の量が違い、そのまま裁断すると差がそのまま製品に出るため
パッカリング(縫い目のつれ・波打ち)
起こること:縫い目に沿って生地が波打ち、見た目の品質が落ちる
なぜ起こるか:パッカリングの原因は糸調子・送り・針など複数ありますが、生地側に張力が残っていると、そのうちのひとつとして効いてきます
地の目の歪みが表に出ないまま裁断される
起こること:たて糸とよこ糸の直交の崩れが隠れたまま裁断され、縫製後や着用時にねじれとして出る
なぜ起こるか:製織・仕上げ・巻き取りで入った引っぱりが、目が動いたまま固定されているため
なお、地の目が大きく曲がっているものは、緯糸矯正(よこいときょうせい)のように別の工程で直す話になります。スポンジング加工でまっすぐになるわけではありません。ただ、リラックス処理をかけると隠れていた歪みが先に出てくるため、裁断の前に「この生地はどれくらい動くのか」を確かめる材料にはなります。
縮み・ばらつき・パッカリングは、縫ってしまってからでは戻せません。裁断の前に一度リラックスさせて寸法を確定させておくことが、そのまま歩留まりと品質につながります。
「解いて一晩寝かせる」だけではだめなのか
では、こうしたトラブルを防ぐのに、機械を通す以外の方法はないのでしょうか。多くの工場では、原反を解いて積み、一晩置いてから裁断しています。これも張力を抜くための立派な工程で、これで問題が出ていないのであれば、無理に機械を入れる必要はありません。
ただし、寝かせるだけには限界もあります。
- 抜けるのは、置いておくだけで戻る分の張力です。熱と水分を与えないと動かない縮みは、そのまま残ります。
- 工場の温度・湿度に左右されます。同じ時間寝かせても、季節によって結果が変わります。
- 反物を広げて置く場所と時間が要ります。短納期の案件ほど、この一晩が効いてきます。
スポンジング加工は、この「置いておくだけでは抜けない分」を、熱と水分で短時間に出しきる工程です。
スポンジング加工の工程|解反・スチーム・加熱・冷却・振りたたみ
縮絨機(スポンジングマシン)の中では、生地はいくつかのゾーンを順番に通っていきます。機種によって構成は変わりますが、基本の流れは共通しています。
解反(かいたん):巻かれた生地を引っぱらずにほどく
ロールに巻かれた原反を、引っぱらずにほどく工程です。ここで引っぱってしまうと、せっかくこのあとリラックスさせても意味がなくなってしまうため、テンションをかけずに送り出す仕組みが重要になります。
イツミのNTS-200(解反加湿機)は、この解反と加湿を担当する機械です。引っぱらずに解反しながら加湿を与えて素材をリラックスさせ、安定化させます。自動振りたたみ装置付きの省スペース設計で、熱処理後に必要となる冷却装置はオプションで付けることができます。付ければ生地のセット性が高まり、シワになりにくくなります。
スチーム(リラックス):水分と熱を与えて繊維を戻す
蒸気コテから噴き出す蒸気の中を生地が通り、水分と熱を受け取ります。繊維が本来の形を取り戻していく、加工の中心となるゾーンです。
たとえばNTS-SP5は、アパレルメーカーとの共同開発で生まれた独自発想のスチームゾーンに原反を通すことで、素材に内在する張力や歪みを緩和処理によって取り除きます。ここで素材のリラックスがどこまで進むかが、あとの工程で寸法が決まるかどうかを左右します。
加熱:素材に合わせて熱の入れ方を変える
与えた水分と熱を素材の内部まで行き渡らせる工程です。ここは機種によって考え方が分かれるところで、下側からヒーターで加熱する基本の方式、上下からスチームで密着させて加熱する方式、電熱の遠赤外線でより高い温度まで上げる方式、温めた上下のベルトで圧をかけながら加熱する方式があります。実際の機種では、これらに熱風での乾燥やアフタースチームを組み合わせることもあります。
素材によって向き不向きがはっきり出るのがこの工程です。従来の蒸気式では縮みにくい高機能素材には、電熱ヒーターで200℃まで上げられるNTS-717FIR(高温型遠赤外線仕様)のような遠赤外線方式が候補になります。遠赤外線は生地の内部まで熱が浸透するため、収縮率が上がります。方式ごとの違いと考え方は、縮絨機(スポンジングマシン)の選び方|7つの視点の「視点4:加熱方式で選ぶ」で整理しています。

NTS-717FIR(高温型遠赤外線仕様)|高温型遠赤外線仕様の縮絨機
距離検出センサーによるノーテンション送り出し、バイブレーション装置、熱風での乾燥処理、強力な冷却装置まで1台で。最大処理幅1,700mm。
冷却・セット:ここで寸法が決まる
熱と水分を与えたあと、余分な水分を取り除き、冷やして形を固定する工程です。実は、スポンジング加工の仕上がりを左右するのはこの冷却です。熱いまま次の工程に送ると、生地は落ち着かないまま動き続けてしまいます。
冷却には、バキュームで吸引する方式と、送風で冷やす方式があります。どこまで冷却を作り込んでいるかは機種によって差が出るところです。NTS-717FIRは熱風で乾燥処理をしたあと、強力な冷却装置で素材を安定化させ、そのまま自動的に振りたたみます。
メーカー担当者からのワンポイントアドバイス
「自然放反が要るか要らないか」は、工場のスペースと段取りに直結します。放反のために生地を寝かせる場所と時間が要らなくなれば、そのぶん裁断までのリードタイムが縮みます。機械を比べるときは、処理スピードだけでなく冷却の作り込みも見てください。
振り落とし・振りたたみ
加工の終わった生地を、次の工程に渡せる形にたたむ工程です。自動振りたたみ装置を備えた機種であれば、そのまま裁断台へ運べます。
スポンジング加工ができる生地は?ウール・綿・合繊・高機能素材
「スポンジングはウールのもの」というイメージを持たれることがありますが、実際の対象はもっと広がっています。
- ウール・毛織物:もっとも古くから対象とされてきた素材です。水分と熱に反応しやすく、前処理の効果がはっきり出ます。厚手の縮絨ウールを扱うときの注意点はウール縮絨とは?縮絨ウールの風合いの仕組みと縫製の注意点で解説しています。
- 綿:織り・仕上げの工程で受けた張力が残りやすい素材です。生地側で防縮加工が入っていれば残る縮みは小さくなりますが、巻き取りで入った張力までなくなるわけではありません。防縮加工の有無と、生地の規格上の収縮率を先に確認したうえで判断してください。
- 合繊(ポリエステルなど):熱で形が決まる素材のため、熱処理を含めたスポンジング加工の重要性は高くなります。NTS-SP5は、毛・綿などの天然繊維はもとより、合繊織物への熱処理を含めたスポンジング加工を想定して開発された機種です。
- 高機能素材・ストレッチ素材:近年増えている素材で、従来の蒸気式では縮みにくいものがあります。加熱の作り込みが効いてくる領域で、遠赤外線方式やベルト加熱方式が候補になります。
NTS-SP5の製品ページでは、加工後の素材は風合いを増し、寸法のバラつき・パッカリングを防ぎ、可縫性の向上につながるとしています。ただし風合いは張力が抜けた結果として出てくるもので、どこまで効果が出るかは素材と処理条件によって変わります。
「縮絨機に通しているのに、あとから縮む」と感じたら
すでに縮絨機をお持ちの工場から、「昔と同じ設定なのに、最近の生地は寸法が落ち着かない」という声を聞くことがあります。原因は大きく2つに分かれます。
ひとつは設備側です。蒸気圧が下がっている、スチームコテのドレンが抜けていない、ノズルが詰まっている、バキュームのフィルタが目詰まりしている、搬送速度が上がっている、冷却が効いていない——このあたりは点検と調整で戻ることもあるため、まずここを疑うのが順番です。
もうひとつが素材側です。高機能素材やストレッチ素材が増えて、いまの機械の加熱方式では条件が足りていないケースがあります。この場合は設定を触っても頭打ちになるので、「今の機械の加熱方式」と「今扱っている素材」が合っているかを見直すことになります。買い替える前に、その素材だけ加工業者に外注して切り分けてみるという手もあります。
設備側か素材側かの切り分けは、症状と生地の情報をいただければご相談に乗れます。
スポンジング加工はどこで行う?加工業者に出す場合と自社で行う場合
スポンジング加工は、専門の加工業者(スポンジャー工場)に外注することもできますし、自社に縮絨機を導入して内製化することもできます。外注は設備投資が要らない一方、運搬と加工待ちの時間が加わります。内製化なら裁断の直前に自社の都合で処理でき、小ロットや新しい素材のテストも自由に回せます。立ち上げの手間はかかりますが、通したいときに通せるのは大きな違いです。
扱う素材の種類が多い、短納期の案件が多い、サンプルや小ロットの比率が高い——このいずれかに当てはまるなら、内製化の効果が出やすくなります。逆に、素材が限られていて生産のサイクルが安定している場合は、外注のままでも困らないことが多くあります。外注と内製化の損得を具体的に比べる考え方は、縮絨機(スポンジングマシン)の選び方|7つの視点の「縮絨機を導入するメリット|外注との比較」で整理しています。
設置まわりで見落としやすいこと
縮絨機は「置ければ動く」機械ではありません。見積りを取る前に、次の点を社内で押さえておくと話が早くなります。
- 蒸気:イツミの縮絨機は、遠赤外線ヒーターを使う機種も含めて蒸気を併用します。たとえばNTS-717FIRでも蒸気圧0.5〜0.7MPa・蒸気消費量90kg/H(MAX)が必要です。必要な量は機種ごとに大きく違い、小型機の数十kg/hから、広幅機のNTS-6200では500kg/hまで開きがあります。候補機の仕様と既存ボイラーの容量を突き合わせてください。
- 電源:容量は公開している仕様で0.2kW〜5.4kW程度と幅があります。電圧も3相200V専用の機種と200V/380V両対応の機種があるので、空いている盤と合わせて確認しておきます。
- 圧縮空気:機種によっては0.5MPa程度の圧縮空気も必要になります。
- 排湿とドレン:蒸気を使うぶん、湿気の逃がし方と復水(ドレン)の経路を考えておく必要があります。機種によっては排気ダクトの径まで仕様で決まっているので、逃がし先を先に見ておくと確実です。夏場の作業環境にも直結します。
- 床と搬入経路:機種によって300kg程度から4,500kgまで開きがあります。床が耐えられるか、間口や通路を通るかを先に見ておきます。
- 設置面積:機械そのものの寸法だけでなく、生地を投入する側と受ける側の作業スペースも要ります。
現状の設備を教えていただければ、条件に合う機種の当たりをつけてご提案できます。判断材料と機種の絞り込みは、縮絨機(スポンジングマシン)の選び方|7つの視点の「視点6:設置スペースとユーティリティで選ぶ」「縮絨機の導入前チェックリスト」もあわせてご覧ください。
まとめ
スポンジング加工は、生地に残った張力と歪みを、縫う前に出しきっておくための前処理です。工程は、解反 → スチーム → 加熱 → 冷却・セット → 振りたたみという流れで、なかでも冷却の作り込みが仕上がりを左右します。対象はウールだけでなく綿・合繊・高機能素材まで広がっており、素材によって最適な加熱方式が変わります。
「うちの生地は通るのか」「今の設備で入れられるのか」は、カタログを見比べても分かりません。イツミでは、実際の生地で仕上がりや寸法の安定性を確かめていただくテスト加工からご相談いただけます(可否・進め方はお問い合わせください)。まずは扱っている素材と、現状の困りごとをお聞かせください。
よくある質問|スポンジング加工のQ&A
Q. スポンジング加工とは何ですか?
縫製の前に生地へ蒸気(水分)と熱を与えて張力や歪みをゆるめ、冷却して寸法を安定させる前処理です。「リラックス処理」「緩和処理」「原反処理」とも呼ばれます。
Q. スポンジング加工と縮絨は違うものですか?
もともとは別の言葉です。縮絨は生地を縮ませて風合いを出す仕上げ加工、スポンジングは縫製前に縮みを先に出しておく前処理を指します。詳しくは縮絨とは?読み方・英語表記・縮絨加工の意味と仕組みで解説しています。
Q. スポンジング加工をしないとどうなりますか?
縫製後やプレス後に生地が縮んで寸法が合わなくなる、ロットごとに仕上がり寸法がばらつく、縫い目が波打つ(パッカリング)といったトラブルが起こりやすくなります。縫ってしまってからでは戻せません。
Q. ポリエステルなどの合繊にもスポンジング加工は必要ですか?
必要になる場面が多くあります。合繊は熱で形が決まる素材のため、熱処理を含めた前処理の重要性はむしろ高くなります。
Q. 「自然放反」とは何ですか?
加工後の生地を工場内で寝かせ、時間をかけて落ち着かせることです。エージングとも呼ばれます。冷却まで機械の中で作り込む機種であれば、この自然放反の工程を短くできる場合があります。どこまで省けるかは機種と素材、求める精度によって変わるので、実際の生地で確かめるのが確実です。
Q. 小ロットやサンプルの生地でもスポンジング加工はできますか?
できます。小型機のNTS-202HSなら、1着分に裁断した生地にも対応しています。イージーオーダーの着裁ちやサンプル、テストピースといった短尺物を通したいときの選択肢になります。
製品紹介

NTS-SP5|量産向けのハイクラス機(処理速度★5)
アパレルメーカーとの共同開発機。独自発想のスチームゾーンに原反を通し、素材に内在する張力や歪みを緩和処理で取り除きます。天然繊維・合繊織物の両方を想定。最大処理幅1,800mm、処理速度1.2〜12m/min。
NTS-717FIR(高温型遠赤外線仕様)|高機能素材に対応するミドルクラス機(処理速度★3)
電熱ヒーターで200℃まで上げ、遠赤外線で生地の内部まで熱を通します。従来の蒸気式では縮みにくかった生地や新素材に。ノーテンション送り出し・バイブレーション装置・強力な冷却装置まで1台で。最大処理幅1,700mm。
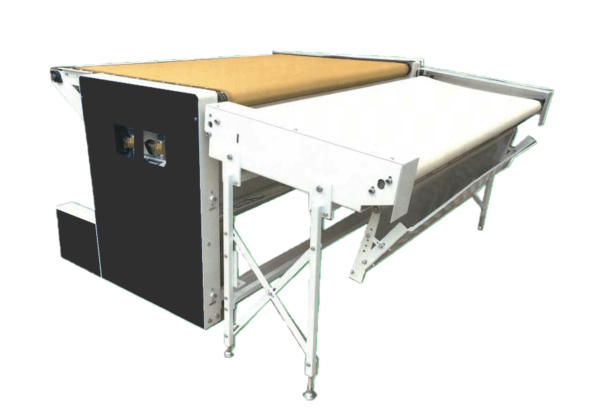
NTS-202HS|小ロット・省スペース向けの小型機(処理速度★1)
小型ながら解反・スチーミング・加熱・振り落としの機能を備えた縮絨機。1着分に裁断した生地にも対応します。処理幅1,800mm、本体重量600kg。