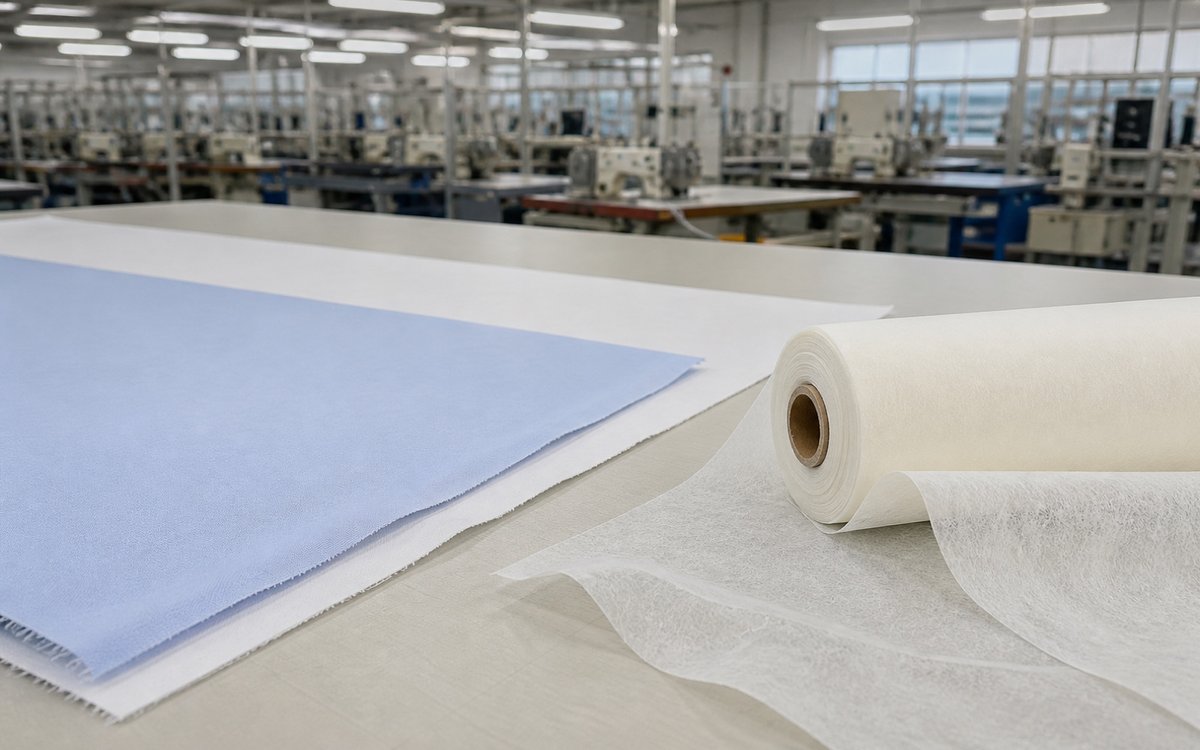
シャツの衿やジャケットの前身頃を触ると、表地だけとは違う張りがあります。この張りをつくっているのが芯地です。芯地とは、表地の裏側に重ねて使い、服の形を保つための副資材のこと。「しんじ」と読み、英語では interlining にあたります。
芯地は「表地に合わせて選ぶもの」として語られることが多い部材です。ただ、現場で問題になるのはその先——選んだ芯地がきれいに貼れているかどうかのほうです。同じ芯地でも、接着するときの温度・圧力・時間が合っていなければ、剥がれたり、表に樹脂がしみ出したり、風合いが硬くなったりします。
この記事では、芯地の種類と選び方を整理したうえで、芯地が変われば接着の条件も変わるという、機械を扱う側から見た話まで解説します。いま剥がれやしみ出しで困っている方は、「芯地が変われば、接着の条件も変わる」の章から読んでください。
芯地とは?表地の裏側で服の形をつくる副資材
芯地が入っていない服は、生地そのものの張りだけで形をつくることになります。薄い生地なら衿が寝てしまい、柔らかい生地なら前身頃が波打ちます。芯地は、その足りない張りを裏側から補う部材です。
芯地に期待する働きは、おおむね次の4つです。
- 形をつくる・保つ:衿・カフス・前立てなど、立体を保ちたい部位に張りを与える
- 伸びを止める:肩線・衿ぐり・ポケット口など、力がかかる部位が伸びるのを防ぐ
- 縫いやすくする:薄い生地や滑る生地に腰を持たせ、縫製時の送りを安定させる
- 表面を整える:縫い代の段差や透けを抑え、表から見たときの面をきれいに見せる
メーカー担当者からのワンポイントアドバイス
芯地は「厚いほどしっかりする」部材ではありません。表地に対して芯地の腰が強すぎると、風合いが硬くなってドレープが死に、表に芯地の際(アタリ)が段差として出ます。表地の風合いに対してどこまで補うかを決める部材だと考えると、選びやすくなります。
芯地と接着芯(接着芯地)の違い
「芯地」と「接着芯」は、同じものを指しているようで、指している範囲が違います。
- 芯地:表地を補強する副資材の総称。貼るタイプも、縫い込むタイプも含みます。
- 接着芯地(接着芯):芯地のうち、片面に接着樹脂が付いていて、熱と圧力で表地に貼りつけるもの。
- 非接着芯地(毛芯など):樹脂が付いておらず、縫い込んで留めるもの。
つまり接着芯地は芯地の一種で、一般に「接着芯」と呼ばれているものは「接着芯地」を短くした言い方です。
現在の量産縫製では、接着芯地を使う場面が中心です。工程が短く、仕上がりのばらつきも抑えやすいためです。一方、テーラードジャケットのように着込むほど体になじむ立体感を求める場合には、いまも毛芯を縫い込む仕立てが選ばれます。なお両者は排他ではなく、前身頃に接着芯地を貼ったうえで胸周りに毛芯を入れる「半毛芯」の仕立てもあります。
| 接着芯地 | 非接着芯地(毛芯など) |
|---|---|
| 留め方 | 熱と圧力で貼る :: 手縫い・機械で縫い込む |
| 工程 | 短い。接着機を通せば完了する :: 長い。技術のある人手が必要 |
| 仕上がり | ばらつきが出にくく、量産に向く :: 立体感を出しやすく、着込むほどなじむ |
| 注意点 | 接着条件が合わないと剥がれ・しみ出しが起きる :: コストと工数がかかる |
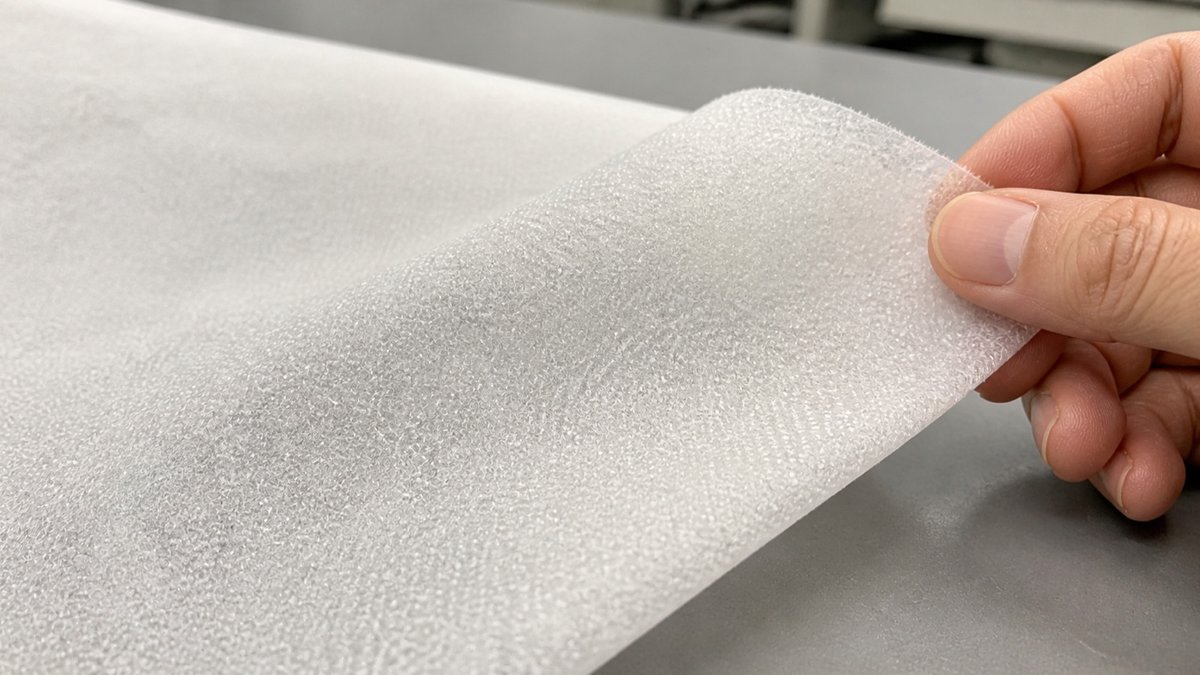
一般的な接着芯地では、樹脂は面全体に塗られているのではなく、細かい点状(ドット)に置かれています。点で貼ることで、面で固めるより表地の風合いを残せます。
ドットの細かさは、1インチあたりに並ぶドットの数=ポイント数(P)で表します。数字が大きいほど粒が細かく、薄地向きでしみ出しにくくなる代わりに、風合いは硬めに出ます。数字が小さいほど粒が粗く、風合いはソフトになりますが、粒が大きいぶんしみ出しやすくなります。
樹脂の層が2つあるダブルドットもあります。基布の上にまず下層樹脂を敷き、その上に接着樹脂を重ねた構造で、樹脂が基布側へ抜けるのを防ぎます(樹脂戻りの防止)。そのぶん表地側に効かせられる樹脂が増えるため、接着強度が出ます。
芯地の種類|織芯・不織布芯・ニット芯の違い
芯地は、樹脂を載せている土台(基布)によって大きく3種類に分かれます。選び方の出発点はここです。
| 種類 | つくりと特徴・向く部位 |
|---|---|
| 織芯(おりしん) | たて糸とよこ糸で織った基布。たて・よこ方向に伸びにくく、地の目がはっきりしている。形をしっかり保ちたいシャツの衿・カフス、前立て、ベルトに向く |
| 不織布芯(ふしょくふしん) | 繊維を織らずに絡ませ、接着や熱で固めた基布。軽くほつれにくいので小物や量産品に向く。多くは方向性が小さく裁断しやすい反面、織芯より風合いは硬めに出やすい |
| ニット芯(編芯) | 編んだ基布。表地の動きについてくる追従性があり、柔らかく仕上がる。カットソー専用ではなく、布帛のジャケット・コートの前身頃にも使われる |
ニット芯はさらに細かく分かれます。代表的なのがトリコット芯(伸びと柔らかさ重視)と緯糸挿入芯(ヨコ入れトリコット)です。緯糸挿入芯はよこ糸を挿入して緯方向の挙動を整えたもので、挿入する糸によって性格が変わります。よこ方向の寸法を安定させるものもあれば、伸縮性と回復性を持たせたものもあるため、品番ごとに芯地メーカーへ確認してください。ジャケットやコートの前身頃にも、こうしたニット芯が使われます。
どれを選ぶかは、「表地がどう動くか」と「その部位をどう仕上げたいか」で決まります。伸びる表地に伸びない織芯を貼ると、洗濯やプレスで表地と芯地の縮み方が違ったときに、差の分だけ芯地が浮くことがあります(バブリング)。浮きの原因は収縮率の差のほか、接着力の不足も挙げられます。形を保ちたい衿に伸びるニット芯を貼れば、着用のうちに寝やすくなります。
メーカー担当者からのワンポイントアドバイス
芯地を選ぶとき、厚み・色・樹脂タイプは見るのに、収縮率が抜けることがあります。表地と芯地で縮み方が違うと、貼った直後は問題なくても、洗濯やプレスで力がかかった段階で浮きや剥がれが出ます。表地と芯地それぞれに20cmの標を打ち、接着の前後と、製品の洗濯表示と同じ条件で洗ったあとの3点で測っておくと、あとの手戻りがかなり減ります。
部位別の芯地の選び方と、地の目の考え方
同じ1着の中でも、部位によって求める働きは変わります。
| 部位 | 考え方 |
|---|---|
| シャツの衿・カフス | 形を保つのが最優先。腰のある織芯を選び、洗濯を繰り返しても寝ないことを確認する |
| ジャケットの前身頃 | 立体をつくりつつ表地の風合いを残したい。柔らかめの織芯、追従性のあるニット芯、または毛芯 |
| 肩線(直線) | 伸びを止めるのが目的。地の目がまっすぐなストレートテープを使う |
| 衿ぐり・アームホール(カーブ) | 同じく伸び止めだが、カーブに直線テープを当てると引きつれる。22〜23度に裁ったハーフバイアスのテープを使う |
| 薄手のブラウス | 透けが問題になる。芯地の色と、貼ったあとの透け具合を必ず確認する |
もうひとつ効いてくるのが地の目(じのめ)です。織芯の場合、たて糸とよこ糸が走っている方向によって伸び方が変わります。
- たて地:もっとも伸びにくい方向。形を保ちたい部位に使う。
- よこ地:たて地より伸びる。ややゆるみを持たせたい部位に使う。
- 正バイアス:たて・よこに対して45度の方向。もっともよく伸びる。ネクタイのように締めやすさのための伸縮が必要なものでは、表地・芯地ともバイアスで裁つ仕様が使われます。
ニット芯や不織布芯にも方向はあります。ニット芯は編み目の方向(ウェール・コース)で伸び方が違い、不織布芯にも一方向性やバイアスタイプがあります。織芯と同じつもりで向きを決めると、止まる方向が90度ずれて不良の原因になります。裁断のときに向きが混ざると、同じ型紙でも仕上がりに差が出ます。
芯地が変われば、接着の条件も変わる
ここからが、芯地を貼る機械をつくっている側から見た話です。イツミは1961年創業、縫製工場向けの機械を受注生産かつ完全社内一貫生産体制で手がけてきたメーカーです。芯地そのものではなく、芯地を貼る機械をつくっています。
接着芯地は、貼れば付くものではありません。付き方を決めているのは、次の3つの条件です。この3つは独立して効くのではなく、互いに影響し合ってひとつの結果を決めます。
- 温度:芯地の樹脂を溶かすための熱。低すぎれば溶けきらず、高すぎれば流れすぎます。
- 圧力:溶けた樹脂を表地の繊維の間に押し込む力。足りなければ表面に乗るだけになります。
- 時間:熱と圧力をかけ続ける長さ。速すぎれば接着面まで熱が届かず、遅すぎれば樹脂が流れすぎます。
ここで押さえておきたいのは、樹脂が溶ける温度には下限があり、そこに届かない設定温度は、圧力でも時間でも埋められないということです。圧力はすでに溶けている樹脂を押し込む力であって、溶かす仕事はしません。時間は接着面まで熱を届かせる役割なので、そもそもヒーター側が樹脂の溶ける温度に届いていなければ、いくら遅く流しても接着しません。
表地が熱に弱くて温度を下げたいのであれば、設定を下げるのではなく、低い温度で溶ける樹脂を使った芯地に替えるのが原則です。
| 樹脂のタイプ | 性格と洗濯への向き |
|---|---|
| ポリアミド系 | 130℃前後から接着できる汎用タイプ。ドライクリーニングに強い一方、水洗いには不安が残る場合がある |
| 耐水性ポリアミド系 | ポリアミド系の水洗いへの弱さを改良したタイプ |
| ポリエチレン系 | 接着に150℃以上と高めの温度が必要。水洗いに強い |
| ポリエステル系 | 水洗い専用と考える。ドライクリーニングでは剥離のおそれがある |
| ポリウレタン系 | 平滑な合繊や撥水加工した生地など、付きにくい表地に使う |
つまり、芯地を切り替えたら、前の品番の設定をそのまま使ってはいけません。樹脂タイプ・厚み・ドットの状態が変われば結果が変わります。まずは芯地メーカーの指定条件を確認してください。
洗濯・プレスで剥がれる
条件側で疑うのは、温度が低い・時間が短い・圧力が足りないの3つ。樹脂が繊維に入りきっていない状態です。
ただし、貼った時は付いていたのに市場で剥がれたという場合、条件をいくら追い込んでも直らないことがあります。多いのが樹脂タイプと洗濯方法のミスマッチです。ポリエステル系の芯地を使った製品をドライクリーニングに出す、逆に汎用のポリアミド系を水洗い前提の製品に使う——この組み合わせは、接着条件が正しくても剥がれることがあります。製品の洗濯表示と芯地の樹脂タイプが合っているかを、まず確認してください。
表に樹脂がしみ出す(ストライクスルー)
樹脂が流れすぎている状態です。条件側では、接着条件が全体に強すぎないか——温度が高い、圧力が強すぎる、熱と圧力をかけている時間が長い(速度が遅い)——を順に疑います。
条件を絞っても出る場合は、芯地側の対策になります。ポイント数の大きい(粒の細かい)芯地に替えるのが標準的な打ち手です。
反対に、樹脂が芯地の基布側へ抜けてしまうのがストライクバック(樹脂戻り)です。表からは見えませんが、搬送ベルトを汚す、たたんだときに裏移りする、裏地と意図せず接着する、といった形で表面化します。条件側で直らない場合は、前に触れたダブルドットの芯地——基布側へ樹脂が抜けるのを下層樹脂で防ぐ構造——に替えるのが打ち手になります。
同じ設定なのに、日によってばらつく
同じ芯地・同じ設定なのに日によって仕上がりが変わる——このときは、芯地の品番を替えても直りません。次の順番で切り分けてください。
ばらつきの切り分け手順
①機械が設定どおりの温度と圧力を出せているかを、表示ではなく実測値で確認する。設定値は同じでも、出ている値が同じとは限りません。②芯地の保管状態とロットを確認する(吸湿・在庫期間)。③工場の温湿度を確認する。①で差が出たなら、②③を追っても直りません。
試し貼りのやり方
芯地や条件を変えたら、量産に入る前に試し貼りをします。定性的な確認で終わらせないために、次の形をおすすめしています。
- 枚数と場所:ベルトの幅の右・中央・左で最低3枚。幅方向のムラはここでしか見えません。
- 現場での簡易的な見方:接着後、十分に冷ましてから表地と芯地を手で剥がしてみて、芯地側に表地の繊維が残るなら樹脂が繊維に入っていると判断できます。すっと分かれるなら入っていません。熱いうちに剥がすと、正しく貼れていても剥がれるので誤判定になります。あくまで目安で、公式な判定ではありません。
- 洗濯:製品の洗濯表示と同じ方法(水洗いかドライか)で洗い、剥がれ・浮き・しみ出しを見ます。
- 数値で管理するなら:接着芯地のはく離強さには JIS L 1086「接着芯地及び接着布試験方法」という公的な試験方法があります。品番ごとに管理値を決めて記録しておくと、判断が人によってぶれません。
安定して貼るために、機械側で見るところ
芯地の選定が正しくても、機械が設定どおりに動いていなければ結果は安定しません。メーカーを問わず、接着機を選ぶとき、あるいはいまの機械を点検するときに見ていただきたいのは次の3点です。
連続運転で温度が落ちないか
なぜ見るか:朝いちばんの1枚と、昼過ぎの1枚で温度が違えば、同じ芯地でも仕上がりが変わる
どう測るか:温度測定用のサーモラベルなどを生地に載せて通し、実際に生地が受けている温度を記録する。設定温度の表示ではなく実測値を見る
安全:稼働中の機械に直接手を触れない。最高200℃の熱源があります
圧力が幅方向で均一か
なぜ見るか:ローラーの右・左・中央で圧力に差があると、同じ製品の中で接着力にムラが出る
どう測るか:幅の右・中・左で試し貼りをして、剥離の様子を比べる
判断の目安:同じ条件で通したのに、3枚の剥がれ方が明らかに違えば要点検
ベルトの状態
なぜ見るか:搬送ベルトに汚れやつなぎ目があると、そこだけ熱の伝わり方と圧力が変わる
どうするか:定期的にクリーニングする。必ず元電源を切り、熱が下がってから行ってください
内部の点検・修理:自分で分解せず、メーカーまたはサービス窓口へ依頼してください
なお、接着条件の設定変更は、必ず機械の取扱説明書が定める範囲内で行ってください。
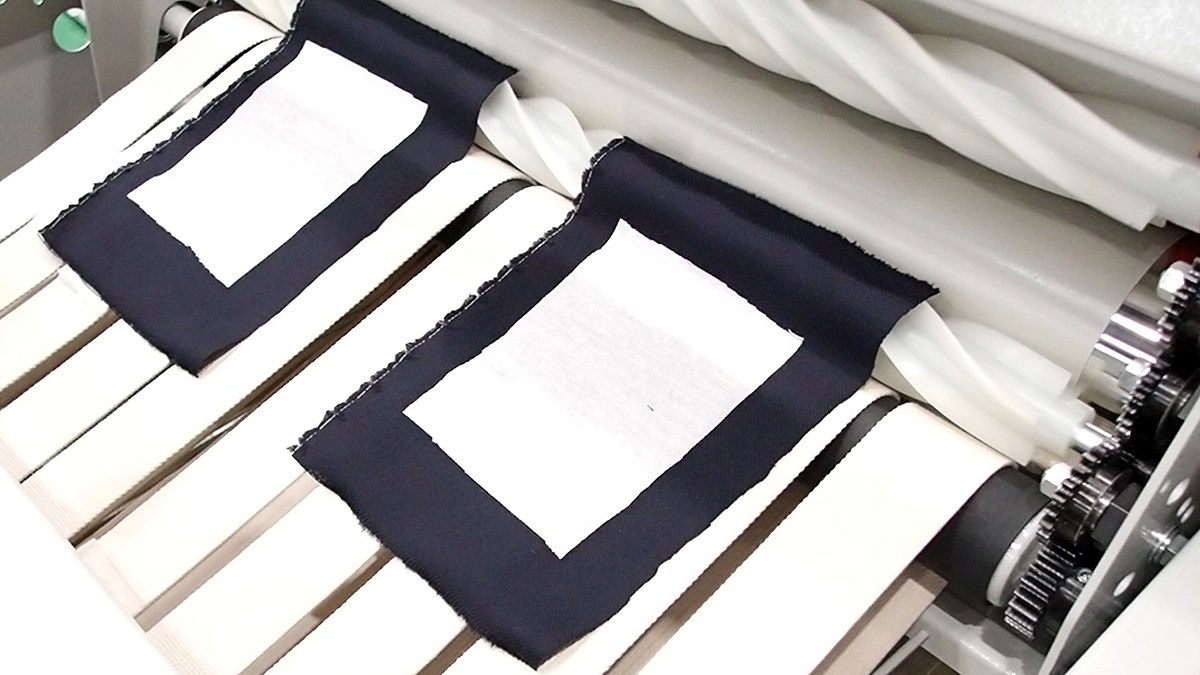
※ 写真は接着テストのイメージです。実際の接着物(製品)ではありません。
イツミの接着機は、この3点にどう対応しているか
ここからは自社機の話になります。
JR-900VR は、当社従来機比で圧力ローラーの径を5割太くし、幅方向(右・左・中央)の圧力ムラを抑えた設計です。出口には回転式スクレーパーを標準装備しており、製品の流れがスムーズになります。ヒーターリストアップ装置を標準装備し、ベルベットなどの難素材の接着にも対応します(素材によっては事前に試し貼りでご確認ください)。
JR-1000LTS は、電熱ヒーター式と蒸気ヒーター式を選べる連続式接着機です。熱に弱い表地のために低い温度域を安定して使いたい工程であれば、蒸気ヒーター式が向きます。蒸気圧で温度が決まるため、その温度域での運転が安定しやすい構造です。
蒸気ヒーター式は工場の蒸気設備から熱を取るため、機械側の電気容量は0.4kWです(電熱ヒーター式は22.2kW)。ただし別途、蒸気の供給設備が必要で、蒸気消費量は15kg/hです。ランニングコストは電熱式に比べて大きく下がります。ベルトはつなぎ目のないテフロンベルトを使っています。
どの機種が合うかは、扱う表地と芯地、生産量、工場の設備条件によって変わります。
製品紹介
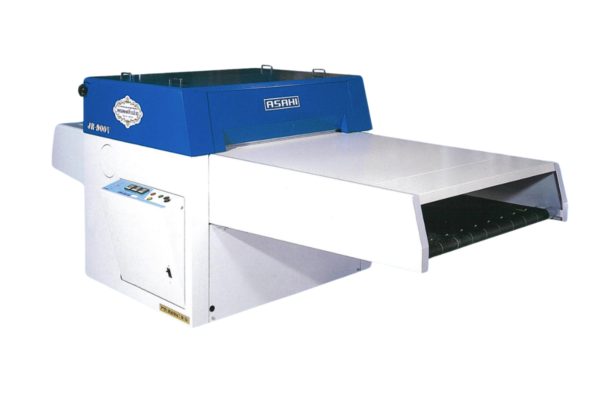

機種を選ぶときの見方は、接着機の選び方|芯地接着機選びで失敗しない7つのポイントで詳しく解説しています。選び方がわからない方は、お気軽にお問い合わせください。扱う表地と芯地、生産量、工場の設備条件をお聞きしたうえで、一緒に機種を選びます。
まとめ
- 芯地は表地の裏側で服の形を保つ副資材の総称。貼る「接着芯地」と、縫い込む「非接着芯地」がある。
- 基布によって織芯・不織布芯・ニット芯に分かれる。ニット芯はカットソー専用ではなく、ジャケットやコートの前身頃にも使われる。
- 選ぶときは厚み・色・樹脂タイプに加えて、収縮率と、製品の洗濯方法に合った樹脂かどうかを見る。
- 芯地が変われば、接着の温度・圧力・時間の適正値も変わる。前の品番の設定を流用しない。
- 樹脂が溶ける温度には下限があり、そこに届かない設定は圧力でも時間でも埋められない。温度を下げたいなら低温で溶ける芯地に替える。
- 条件を合わせても仕上がりが安定しないときは、機械が設定どおりの温度と圧力を出せているかを疑う。
芯地の選定と接着条件は、どちらか片方だけでは決まりません。使う芯地が決まっているなら機械をそれに合わせ、機械が決まっているなら条件の範囲内で貼れる芯地を選ぶ。この行き来ができると、剥がれとしみ出しは減らしやすくなります。
よくある質問
Q. 同じ品番の芯地でも、ロットが変わったら設定を見直すべきですか?
見直しの対象です。品番が同じでも、ロットによって樹脂の載り方や基布の状態にばらつきが出ることがあります。ロットが切り替わったタイミングで試し貼りを1回はさむと、まとまった不良を防ぎやすくなります。
Q. 接着強度の合否はどう判断すればいいですか?
現場では、接着後に手で剥がして芯地側に表地の繊維が残るかどうかを目安にします。ただしこれは簡易的な見方です。数値で管理するなら、JIS L 1086「接着芯地及び接着布試験方法」に基づくはく離強さの試験(試験機で剥離荷重を測定する)があり、外部の試験機関でも受けられます。品番ごとに社内の管理値を決めて記録しておくと、判断が人によってぶれません。
Q. 芯地の保管で気をつけることはありますか?
湿気と時間です。接着樹脂は吸湿すると接着力が落ちることがあり、長期在庫は劣化します。巻いた状態で高温多湿を避けて保管し、古いロットから使ってください。同じ設定なのに日によって仕上がりが変わるときは、まず機械が設定どおりの温度と圧力を出せているかを実測で確認したうえで、保管状態も見てください。
Q. 熱に弱い表地に芯地を貼るにはどうすればいいですか?
低い温度で溶ける樹脂を使った芯地に替えるのが原則です。温度を下げたぶんを圧力で補うことはできません(圧力は溶けた樹脂を押し込む力であって、溶かす力ではないためです)。あわせて、その温度域で安定して運転できる機械を使ってください。表地が耐えられる温度は素材によって違うため、必ず試し貼りで確認します。
Q. いまの機械のままで、熱に弱い表地に対応できますか?
使っている機械が、必要な温度域で幅方向にも連続運転中にも安定して運転できるなら、芯地の側を替えることで対応できる場合があります。判断の材料は、その温度域での実測値です。「設定は下げられるが、実際の温度が安定しない」場合は、機械の見直しを検討する段階だとお考えください。実測のしかたが分からない場合はご相談ください。
Q. 品番ごとの接着条件は、どう記録・標準化すればいいですか?
最低限、品番・表地・温度・圧力・速度・判定結果(試し貼りと洗濯後)をひとつの表にして、機械のそばに置いてください。担当者が替わったときに条件が引き継がれず、設定を探り直しているうちに不良が出る、というのが現場でよくある形です。
YOUR IDEA
読みながら
思いつきの段階で構いません。「この作業だけ自動にならないか」「もう少し小さければ置けるのに」といった一言が、次の1台のきっかけになります。
具体的なご相談や